Når en pelletsmøllevalse sprekker, groper eller bare slites ut på mindre enn tre måneder, bytter de fleste produksjonsledere ut delen og fortsetter å bevege seg. Få stopper for å spørre hvorfor den forrige valsen sviktet så tidlig. I produksjon av fôr, biomasse og gjødsel kommer rullefeil vanligvis ned til materialkvalitet og overflategeometri. 100Cr6 pelletvalsen med diagonal rille er et hyppig valg fordi den balanserer slitestyrke med støtfasthet, mens den diagonale rilleoppsettet aktivt griper matingen og reduserer skli.
Liyang Weikeer Feed Machinery Manufacturing Co., Ltd. har produsert pelletspresser og valser siden 1996. Dens 100Cr6 diagonale rillepelletvalse er et ledende produkt i selskapets fjærstålvalselinje, designet for produsenter som trenger konsistent kompresjon over dyseoverflaten.
Hvorfor 100Cr6 pelletvalser med diagonal rille er et pålitelig valg
100Cr6 er et høykarbon kromfjærstål som vanligvis brukes til slitedeler og verktøy. Etter bråkjøling og lavtemperaturtempering når overflatehardheten vanligvis HRC 58–62, mens kjernen beholder nok duktilitet til å absorbere støt. Denne kombinasjonen er kritisk inne i en pelletsmølle, der valser møter gjentatt høytrykkskontakt med dysen. Sammenlignet med 20CrMnTi eller GCr15, gir 100Cr6 høyere elastiske grenser og bedre motstand mot utmattelsesskaling.
Det diagonale spormønsteret gir enda et lag med pålitelighet. Fordi sporene løper i vinkel, trekkes materialet jevnere inn i rullegapet. I motsetning til lateral korrugering, som skaper et enkelt kontaktbånd, fordeler diagonale spor trykket over et større område. Mange fôrfabrikker rapporterer jevnere strømstyrke og færre strømningsvariasjoner etter bytte til denne geometrien.
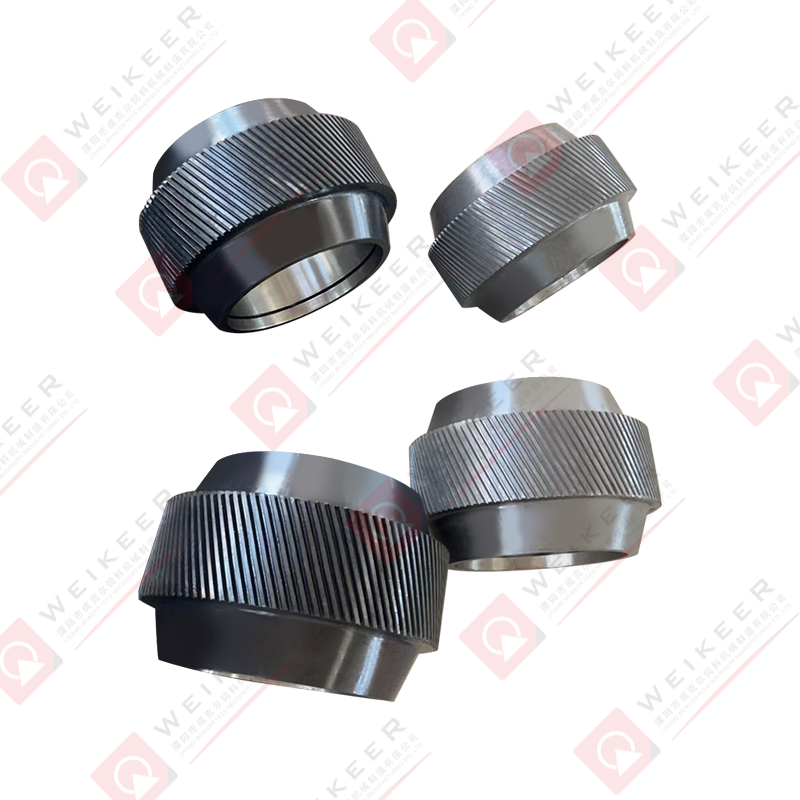 100Cr6 Diagonal Groove Pellet Roller for stabil materialflyt Denne 100Cr6 stålvalsen har diagonale spor som fordeler trykket jevnt, noe som reduserer strømningsvariasjoner. Den tilbyr et mer forutsigbart alternativ for operasjoner med høy fiber eller variabel fuktighet sammenlignet med glatte valser eller fordypninger. Se produkt →
For operasjoner som omhandler høyfiberingredienser eller variabel fuktighet, gjør dette 100Cr6 diagonal rillevalsen til et mer forutsigbart alternativ enn en standard glatt eller fordypende rulle.
Hvordan diagonal rille geometri påvirker pelletiseringsytelsen
Diagonale spor endrer hvordan materialet møter rulleoverflaten. Vinkelen på sporet bestemmer hvor kraftig materiale som trekkes inn i nipområdet. Hvis sporet nærmer seg aksial retning, har materialet en tendens til å skyves flatt. Hvis den nærmer seg omkretsretningen, faller gripekraften for tidlig. En godt utformet diagonal vinkel mater materiale mot dysehullene med en jevn hastighet, noe som forbedrer partikkeltettheten og overflateutseendet.
Spordybden må også tilpasses råmaterialet. For vannfôr, som inneholder stivelse og fine partikler, fungerer et grunnere spor med moderat friksjon best. For tre- eller halmbiomassepellets er materialet fibrøst og fjærende, så dypere diagonale riller holder fôret stabilt. Disse parameterne er ikke universelle; en fabrikk bør anbefale geometrien basert på din faktiske fôroppskrift. Du kan lese mer om dette i artikkelen vår optimalisering av pressvalsedesign .
Hvordan valse- og matriseparing påvirker levetiden
Valsen er ikke en uavhengig komponent. Ytelsen avhenger av riktig klaring med ringformen. Hvis gapet er for lite, stiger friksjonsvarmen, noe som kan skade lageret eller myke opp sporoverflaten. Hvis gapet er for stort, blir materiallaget tykt og rullen sklir, noe som reduserer ytelsen. Et praktisk utgangspunkt er å justere klaringen basert på dysehulldiameteren og partikkelstørrelsen, vanligvis innen noen få tideler av en millimeter.
Et annet problem som ofte ikke blir lagt merke til, er om rulle- og dysekontaktlinjen er jevn. Hvis rulleaksen ikke er parallell med dyseboringen, berører bare den ene enden av rullen dysen. Dette konsentrerer slitasje på et lite område og forkorter rullens levetid. Det er derfor en produsent med CNC-bearbeidingsevne betyr mer enn en lavere prislapp.
Viktige produksjonstrinn for en 100Cr6 diagonal rille pelletvalse
Å gjøre om et 100Cr6-emne til en ferdig diagonal rillevalse krever flere kontrollerte trinn. Grovvending etterfølges av varmebehandling. Ved bråkjøling må oppvarmingshastigheten og holdetiden styres nøye for å unngå avkulling og overoppheting. Tempereringstemperaturen setter deretter den endelige balansen mellom hardhet og seighet. Undertempering fører til sprø overflate; overtempering reduserer hardhet og slitestyrke.
Etter varmebehandling går valsen gjennom sliping og sporbearbeiding. En CNC-maskin som HTT KH-4-100 lar spordybden, stigningen og vinkelen holdes innenfor stramme toleranser. Deretter kommer overflatebehandling og sluttkontroll, som typisk dekker hardhet, rundhet, dynamisk balanse og visuell kvalitet. Enhver avdrift i disse trinnene vil fremstå som dårlig rulleytelse på produksjonsgulvet.
Hva du skal se etter når du velger en valsefabrikk
For vedlikeholdsledere og innkjøpspersonell kommer evaluering av en valsefabrikk ned på noen få praktiske spørsmål:
- Kan fabrikken gi et materialsertifikat og hardhetsrapport for 100Cr6-klassen?
- Hvordan måles sportoleranser? Bruker fabrikken en CMM eller dedikerte målere?
- Godtar fabrikken små batch-tilpassede bestillinger eller maskinering fra tegninger?
- Hva er typisk ledetid, og driver fabrikken egen varmebehandling?
- Kan fabrikken levere dimensjonstegninger for monteringskonfigurasjoner for flere pressmøller?
Disse detaljene skiller en komponentleverandør fra en løsningsleverandør. Liyang Weikeer har mer enn 300 ansatte, anleggsmidler over CNY 30 millioner og eksporterfaring som dekker over 200 land, noe som indikerer kapasiteten til å håndtere batchordrer og varierte standarder.
Du kan begynne med å se hele linjen av 100Cr6 fjærstålruller for å forstå de tilgjengelige overflatealternativene.
Hvordan garantere kompatibilitet med din eksisterende pelletsmølle
Ikke alle pelletsmøllevalser deler samme monteringsstruktur. Akseldiameter, lagerhusbredde og låsemetode er de kritiske dimensjonene som avgjør om en valse kan installeres direkte. For vanlige pelletsfabrikker har Weikeer eksisterende verktøy og tegninger, men den nøyaktige modellen og batch må fortsatt bekreftes. For ikke-standard utstyr kan fabrikken måle en prøve og lage en maskineringstegning. Så lenge du leverer den gamle rullen eller en 2D-tegning, kan produksjonen starte.
Når du ber om et tilbud, hjelper det å inkludere pelletsmøllemodellen, dysens indre diameter, valsens ytre diameter og bredde, lagerstørrelse og et bilde av gjeldende valseflate. Dette gir fabrikken informasjonen den trenger for å unngå dimensjonsfeil som kan forårsake vibrasjoner eller feiljustering.
Typiske bruksområder og vedlikeholdsanbefalinger
100Cr6 diagonal rillevalsen yter best i følgende situasjoner:
- Biomassepelletlinjer som bruker maishalm, skall eller andre fiberrike materialer.
- Fjørfe- og husdyrfôrproduksjon der partikkelstørrelsens konsistens betyr noe.
- Organisk gjødsel eller fermentert materiale dannes med varierende fuktighet.
- Høyeffekt sammensatt gjødselgranulering der nedetiden er kostbar.
Når det gjelder vedlikehold, fjern og rengjør valsen hver gang du bytter dysen. Kontroller sporoverflaten for tegn på metalltretthet. Hvis rillene er grunne eller det oppstår sprekker i hårfestet, må du bytte ut valsen før den svikter helt. Smør også rullelagrene på en vanlig tidsplan. Utilstrekkelig smøring forårsaker akselslitasje og ujevn rullerotasjon.
Gå tilbake til det opprinnelige problemet: en kort levetid på rullen er sjelden et spørsmål om uflaks. Det er vanligvis et misforhold mellom materiale, design og bruksforhold. 100Cr6 diagonal rillevalsen tilbyr en balansert vei fremover fordi den kombinerer en høy elastisk grense med en rillegeometri som aktivt håndterer materialet. For å realisere det potensialet, må valsen komme fra en fabrikk som kontrollerer hvert trinn, fra varmebehandling til sluttinspeksjon. Liyang Weikeer Feed Machinery Manufacturing Co., Ltd. er satt opp for akkurat det behovet.


 中文简体