Som en erfaren pelletsformprodusent , vet vi at dyrefôrpelletsformen er hjertet i enhver fôrfabrikk. Den former mesken, kontrollerer gjennomstrømningen og bestemmer hvor mye energi pelletpressen din bruker. Likevel er det ofte den minst forståtte komponenten på linjen. Denne veiledningen er skrevet fra verkstedgulvet, ikke en salgsbrosjyre. Vi ønsker å hjelpe ledere av fôrfabrikker og vedlikeholdsteam med å ta sikre avgjørelser når de skal velge, installere og ta vare på dyrefôrpellets.
Hva er en dyrefôrpellet die?
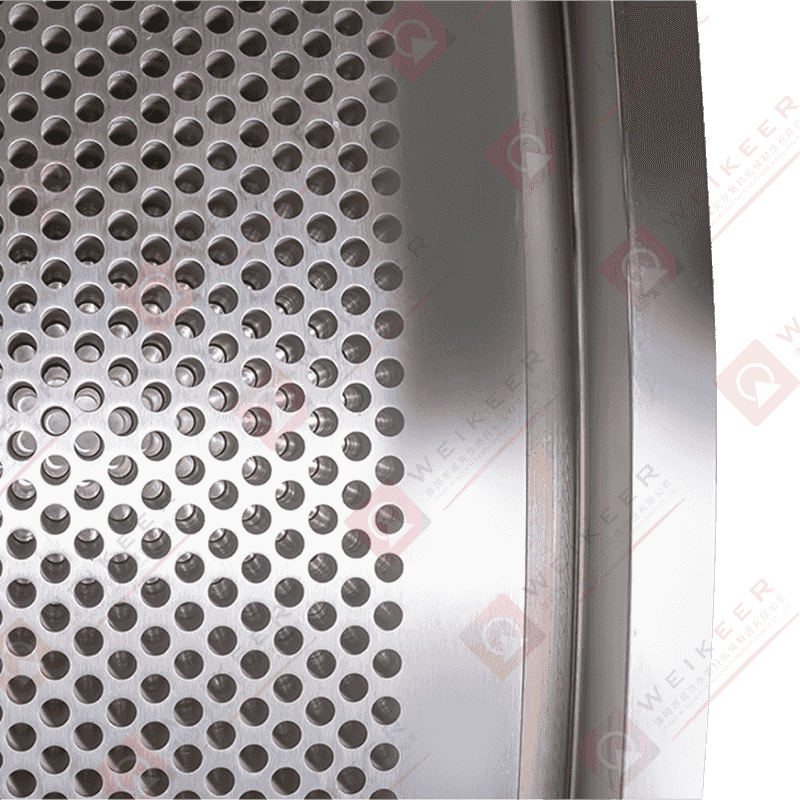
En dyrefôrpelletsform er en tykkvegget, sylindrisk ring med tusenvis av presisjonsborede hull. Inne i pelletsmøllen roterer dysen mens to eller tre pressvalser presser kondisjonert mos gjennom hullene. Friksjonen og trykket komprimerer fôret til tette, sylindriske tråder som deretter kuttes i lengde med en stasjonær kniv. Dysen definerer derfor tverrsnittet, diameteren, tettheten og overflatekvaliteten til hver pellet som forlater møllen.
Selv om konseptet høres enkelt ut, avhenger ytelsen til en dyse av en nøye balanse mellom metallurgi, hullgeometri, kompresjonsforhold og produksjonspresisjon. En liten forskjell i hullvinkel eller overflatefinish kan være forskjellen mellom et jevnt 12-timers produksjonsskift og en frustrerende dag med blokkeringer og bøter.
Nøkkelvalgskriterier for dyrefôrpellets dør
Å velge riktig die handler ikke om å velge det billigste alternativet. Det handler om å tilpasse formen til oppskriften din, mølletypen og målpelletkvaliteten. Dette er faktorene vi vurderer med hver kunde som kontakter oss for en tilpasset bestilling.
Dysmateriale og varmebehandling
Formlegemet må motstå slitasje fra ingredienser som mais, soyabønnemel og mineraler. De fleste moderne fôrdyser er laget av rustfritt stål eller lavlegert stål med et karburert hus. Hardhetsprofilen betyr mer enn overflatehardhet alene: en dyse trenger en tøff kjerne for å absorbere støtbelastninger og et hardt skall for å motstå slitasje på hullvegger. På fabrikken vår bruker vi CNC-maskinering og kontrollert varmebehandling for å skape en konsistent mikrostruktur på tvers av dysringen.
Hullgeometri og kompresjonsforhold
Kompresjonsforholdet er den effektive lengden på hullet delt på diameteren. Et høyere forhold skaper mer friksjon, tettere pellets og hardere pellets, men det reduserer også gjennomstrømningen og kan gjøre at fôret overopphetes. Et lavere forhold gir høyere ytelse, men mykere, mer skjøre pellets. For dyrefôr varierer forholdet vanligvis fra ca. 9:1 til 14:1, avhengig av formelen. Mange matriser bruker også en avsmalning på inntakssiden for å hjelpe mesken å komme jevnt inn i hullet og redusere slitasje.
Dykkelse og hullmønster
Dyringens tykkelse må være tilstrekkelig til å motstå de radielle og tangentielle påkjenningene som genereres av valsene. Tykkere dyser er mer stive og gir lengre levetid, men de øker også kompresjonsforholdet hvis hulllengden øker. Hullmønsteret skal være jevnt for å holde belastningen på hvert hull balansert. Dårlig balanserte mønstre kan føre til lokal slitasje, vibrasjoner og for tidlig svikt i dysen eller lagrene.
Applikasjonsspesifikk design
Fjørfefôr, grisefôr og vannfôr stiller ulike krav til matrisen. Vannfôr trenger ofte mindre diameter og høyere kompresjonsforhold slik at pelleten forblir intakt under vann. Grise- og fjørfefôr kjører generelt med høyere kapasitet og trenger en robust dyse med et litt mer åpent kompresjonsforhold. Dette er grunnen til at vi produserer dedikerte dyser for hver applikasjon i stedet for å tilby et enkelt universalprodukt.
Hvis du ønsker å forstå mer om hvordan valg av dyse påvirker sluttproduktet, anbefaler vi å lese artikkelen vår om faktorer som påvirker pellets hardhet .
Vanlige dyrefôrdysspesifikasjoner vi produserer for ulike bruksområder | Søknad | Typisk hulldiameter | Kompresjonsforhold | Foretrukket materiale |
| Slaktekyllingfôr | 3,0–3,5 mm | 9:1–11:1 | Rustfritt stål |
| Lagmating | 3,0–4,0 mm | 9:1–12:1 | Rustfritt stål |
| Grisefôr | 3,5–4,5 mm | 10:1–13:1 | Rustfritt stål |
| Vannfôr (synkende) | 2,0–3,0 mm | 12:1–15:1 | Høylegert rustfritt stål |
| Drøvtyggere fôr | 4,5–6,0 mm | 8:1–10:1 | Rustfritt stål or alloy steel |
Forankrings- eller skruetype: Hvilket dysemonteringsdesign passer for deg?
Dyrefôrpellet dør er vanligvis montert til pelletsmøllens drivnav på en av to måter: ved hjelp av et anker-øre-arrangement eller med forsenkede skruer. Begge designene har blitt bevist over flere tiår med fôrproduksjon, men hver har sine egne fordeler i spesifikke møllekonfigurasjoner.
Anchorear Type Dies
Forankringsdyser bruker et lokaliserende øre eller nøkkel som låses inn i drivnavet. Denne designen er enkel, rask å installere og veldig pålitelig for mellomstore og store ringdyser. Det er vanlig på mange europeiske og asiatiske pelletsfabrikker fordi det eliminerer behovet for et stort antall festemidler. Hvis fresen din er konstruert for et nav av øretypen, er det raskt å bytte dyse og krever lite dreiemomentkontroll.
 Anchorear Ring Die for Husdyr og Fjærkre Pellet Mills Denne ringformen av øretypen tilbyr rask installasjon uten verktøy og pålitelig ytelse for mellomstore til store pelletsmøller, noe som gjør den til et praktisk valg for matelinjer som prioriterer raske dyseskift og stabil drift. Se produkt →
Skruetype dør
Skruetyper festes til navet med forskruede skruer i stedet for et øre. Den kompakte ytre profilen gjør at dysen kan monteres i et litt tettere hus, og skruearrangementet kan være fordelaktig for høyhastighetsmaskiner som er følsomme for ubalanse. Avveiningen er en lengre installasjonsprosedyre fordi hver skrue må rengjøres, trekkes til og kontrolleres. Skruetyper er også populære i biomasse- og spesialfôrlinjer, men de fungerer også bra i dyrefôrproduksjon.
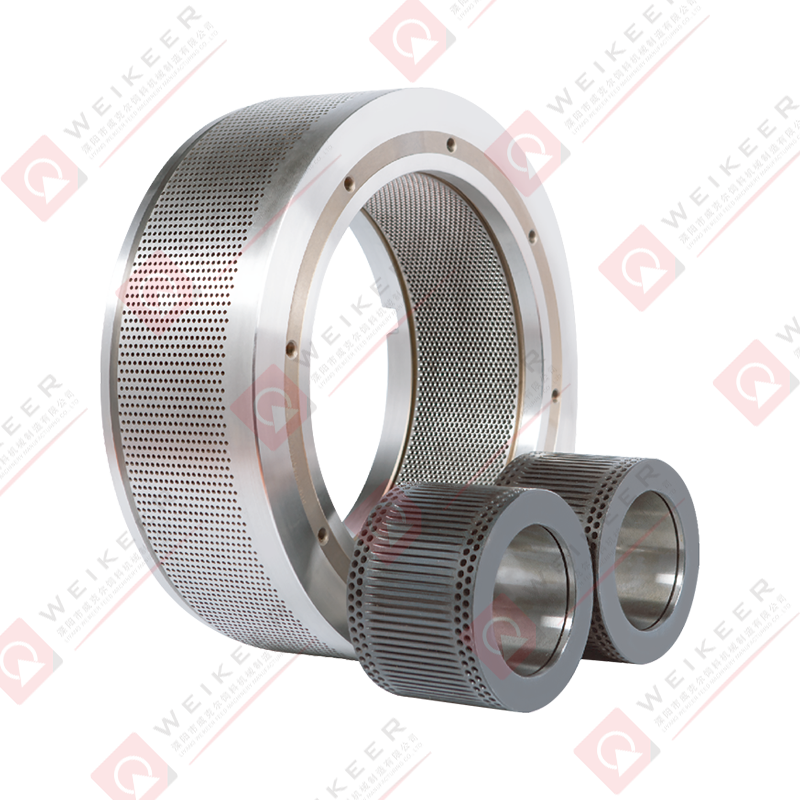 Skruetype ringdyse for husdyr- og fjærfepelletsverk Denne skruefaste ringformen har en kompakt profil som er egnet for høyhastighetsmaskiner som er følsomme for ubalanse, og er også effektiv i biomasse- og spesialfôrproduksjon sammen med dyrefôrapplikasjoner. Se produkt →
Match terningen din med høyre trykkrulle
En pelletsform fungerer aldri alene. Pressvalsen er den andre halvdelen av samme lag. Valseoverflaten skyver matingen inn i dysehullene, slik at materialet, hardheten og overflatemønsteret direkte påvirker trekkraft, slitasje og energiforbruk. Hvis valsen er for hard eller for myk i forhold til dysen, vil du se overdreven slitasje eller dårlig pelletutgang.
For bruk i dyrefôr anbefaler vi ofte en vals med lukket korrugering og fordypningsflate. Dette mønsteret øker gripekraften samtidig som man unngår den overdrevne belastningen som skarpe korrugeringer kan skape på dysens overflate. Valsen skal også matche slitasjeegenskapene til dysen; mange fabrikker bruker en hardere vals for å forlenge levetiden til den dyrere formen.
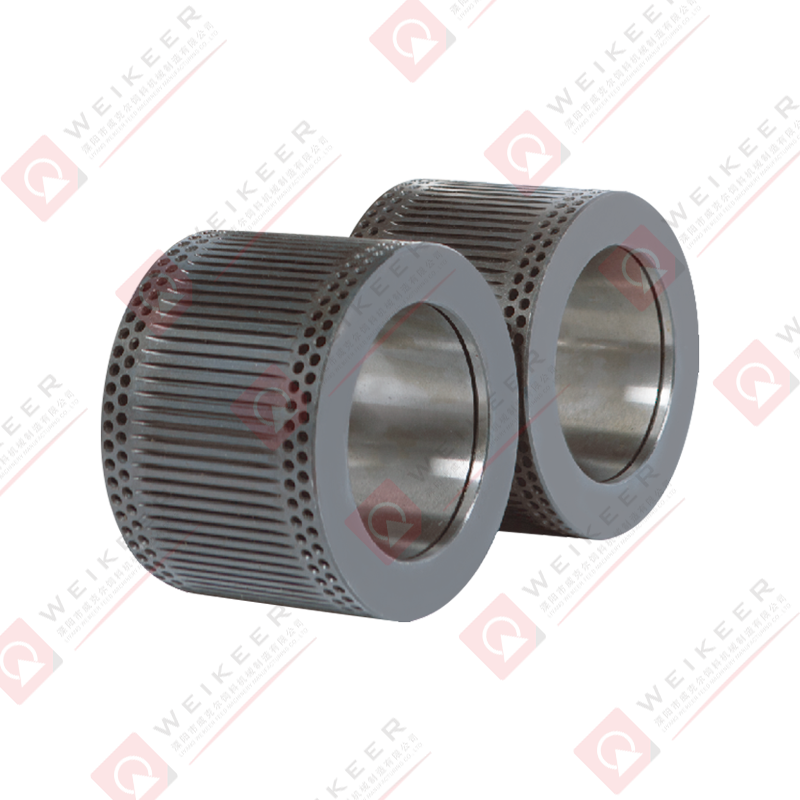 Lukket korrugering fordypet GCr15 pelletrulle Denne valsen kombinerer lukkede korrugeringer og fordypede overflater med GCr15-lagerstål for forbedret trekkraft og holdbarhet, og fungerer godt med matchende dyser for å redusere slitasje og forbedre pelletutbyttet. Se produkt →
Vedlikeholdstips for å forlenge levetiden til dyrefôrpellets dør
Selv den beste terningen vil mislykkes tidlig hvis den ikke vedlikeholdes riktig. Basert på vår ettersalgsstøtteerfaring, er her de mest effektive vanene for å forlenge matrisens levetid i en fôrfabrikk.
- Roter terningen regelmessig. Most dies wear faster on one side. Å snu dysen med faste intervaller balanserer slitasjen og kan nesten doble brukstiden.
- Rengjør hullene grundig på slutten av hver kjøring. Vanskelig finstoff som er igjen i boringen kan herde og akselerere korrosjon, og deretter forårsake blokkering ved neste start.
- Kontroller rulle-til-matris-klaringen daglig. For liten klaring forårsaker metall-til-metall-kontakt og rask matrisskade; for mye klaring reduserer gjennomstrømningen og øker slipp.
- Oppretthold riktig dampkondisjonering. Fuktigheten og temperaturen til mesken påvirker direkte hvor mye friksjon formen må skape. For tørt fôr er hardt mot dysen og produserer støvete pellets.
- Oppbevar reservedyser på et rent, tørt, oljet sted, ideelt sett flatt på et trestativ for å unngå forvrengning.
Hvorfor en spesialistprodusent er viktig
En erstatningsdyse kan se lik ut fra utsiden, men den indre geometrien og varmebehandlingen bestemmer hvor lenge den vil vare og hvor god den vil fungere. En spesialisert dyseprodusent starter med fôroppskriften, møllemodellen og produksjonsmålet, og maskinerer deretter dysen deretter. Det er tilnærmingen vi har fulgt siden 1996, da selskapet vårt begynte å lage ringdyser og valser i Liyang, Kina.
Fabrikken vår dekker 13 000 kvadratmeter og er utstyrt med CNC-ringdysemaskiner og dedikert varmebehandlingsutstyr. Vi ansetter erfarne ingeniører som kan hjelpe deg med å bekrefte riktig kompresjonsforhold, hullmønster og metallurgi for din dyrefôrlinje. Vi tilbyr også tilpassede boreoppsett for uvanlige dysestørrelser og spesialmater.
Alle våre rustfrie ståldyser er produsert med rene, skarpe hull og en jevn boreoverflate, noe som reduserer oppstartsfriksjonen og hjelper mesken til å flyte jevnt. Vi tester klaringer med kalibrerte valser for å sikre at hver dyse samsvarer med navet og valsekonfigurasjonen til møllen din. Hvis du sender oss din slitte form eller dimensjonstegning, kan vi vanligvis tilby en erstatning som passer uten modifikasjoner.
Å velge riktig dyrefôrpelletsform er ikke et engangskjøp; det er et kontinuerlig partnerskap mellom møllen din, oppskriften din og formprodusenten. Vi har delt det essensielle – materiale, hullgeometri, kompresjonsforhold, formmonteringsstil, valsetilpasning og vedlikehold – slik at du kan stille de riktige spørsmålene før du investerer. Hvis du ønsker å diskutere din eksakte formstørrelse, kompresjonsforhold eller produksjonseffekt, hjelper teamet vårt gjerne med en teknisk forsvarlig anbefaling.


 中文简体